-
17 2026.10
焊接温度差 10 度,焊缝质量差一倍 —— 土工膜焊接工艺参数详解
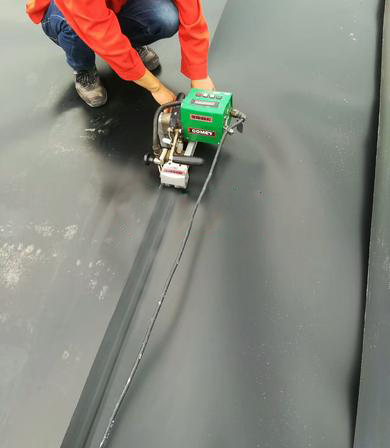
土工膜的防渗体系里,焊缝是薄弱环节,也是最能看出施工水平的地方。同样一卷膜,老师傅焊的缝用十年不漏,生手焊的缝第二年就开始渗。差别在哪?不在焊机的贵贱,在工艺参数的掌握。温度差 10 度、速度差一点、压力差一截,焊缝质量就差出一大截。
先看温度。热楔焊机把上下两层膜加热熔融再压合,温度是核心参数。温度低了,膜没熔透,两层膜之间只是 "贴" 在一起,叫虚焊 —— 表面看是条缝,轻轻一撕就开;温度高了,膜面过熔烧焦,材料变脆,焊缝强度反而下降。常用的 HDPE 土工膜,焊接温度一般控制在合适的区间,具体按膜材厂家推荐和现场试焊定,不是焊机显示多少就是多少,要以试焊撕拉检验为准。
再看速度。焊机行走速度决定加热时间。速度太快,膜来不及熔透;速度太慢,局部过热。温度和速度是配合着调的:温度高就适当加快,温度低就放慢,原则是焊缝熔合充分、不发焦。老焊工上机前都会先试焊一小段,撕开看熔合状态,再正式施工。
然后是压力。压轮把熔融的两层膜压合在一起,压力不够,熔合不实;压力过大,把熔融的膜挤薄,焊缝强度受损。压力和温度速度一样,都要通过试焊确定最佳组合。
还有几个容易被忽略的细节:膜面在焊接前必须干净干燥,有土有水焊不牢;搭接宽度要够,按设计留足,焊出的焊缝才有强度;焊机要走直线,转角处放慢、多焊一遍;当天焊完的焊缝,第二天施工前先检查前一天的质量。
焊缝质量的检查方式:一是目视,焊缝应平整均匀、无烧焦无虚边;二是撕拉检验,沿焊缝撕开,撕裂应发生在母材而不是焊缝本身,这才叫焊住了;三是重点部位气密性检测,给焊缝充气看压降,这是最严格的检查方式。
一句话:土工膜焊接是个手艺活,温度、速度、压力三个参数配合好,试焊确认、检查跟上,焊缝才能扛住几十年水压。参数是死的,功夫是活的。
FAQ 常见问题
问:土工膜焊接温度怎么定?
答:按膜材厂家推荐加现场试焊确认,试焊撕拉检验合格再正式施工,不能只看焊机显示。
问:焊接速度和温度什么关系?
答:配合着调,温度高就适当加快,温度低就放慢,目标是熔合充分、不发焦。
问:怎么判断焊缝焊没焊好?
答:目视看平整均匀,撕拉检验看撕裂位置 —— 应撕裂在母材而不是焊缝本身。
问:焊缝为什么要做气密性检测?
答:这是最严格的检查,给焊缝充气看压降,重点部位用这个办法最靠谱。
问:膜面有水能焊接吗?
答:不能。膜面有土有水焊不牢,焊接前必须擦干擦净。
问:转角处焊缝怎么处理?
答:放慢速度、多焊一遍,转角是薄弱点,处理好了才能保证整体密封。
山东金信达土工材料有限公司专业生产 HDPE 土工膜,规格齐全、厂家直销,支持定制和加急发货。| 官网: http://www.tgclcn.com/ | 厂家电话 18805449911
-
上一篇: HDPE土工膜进场复检主要看哪些指标